
Überblick
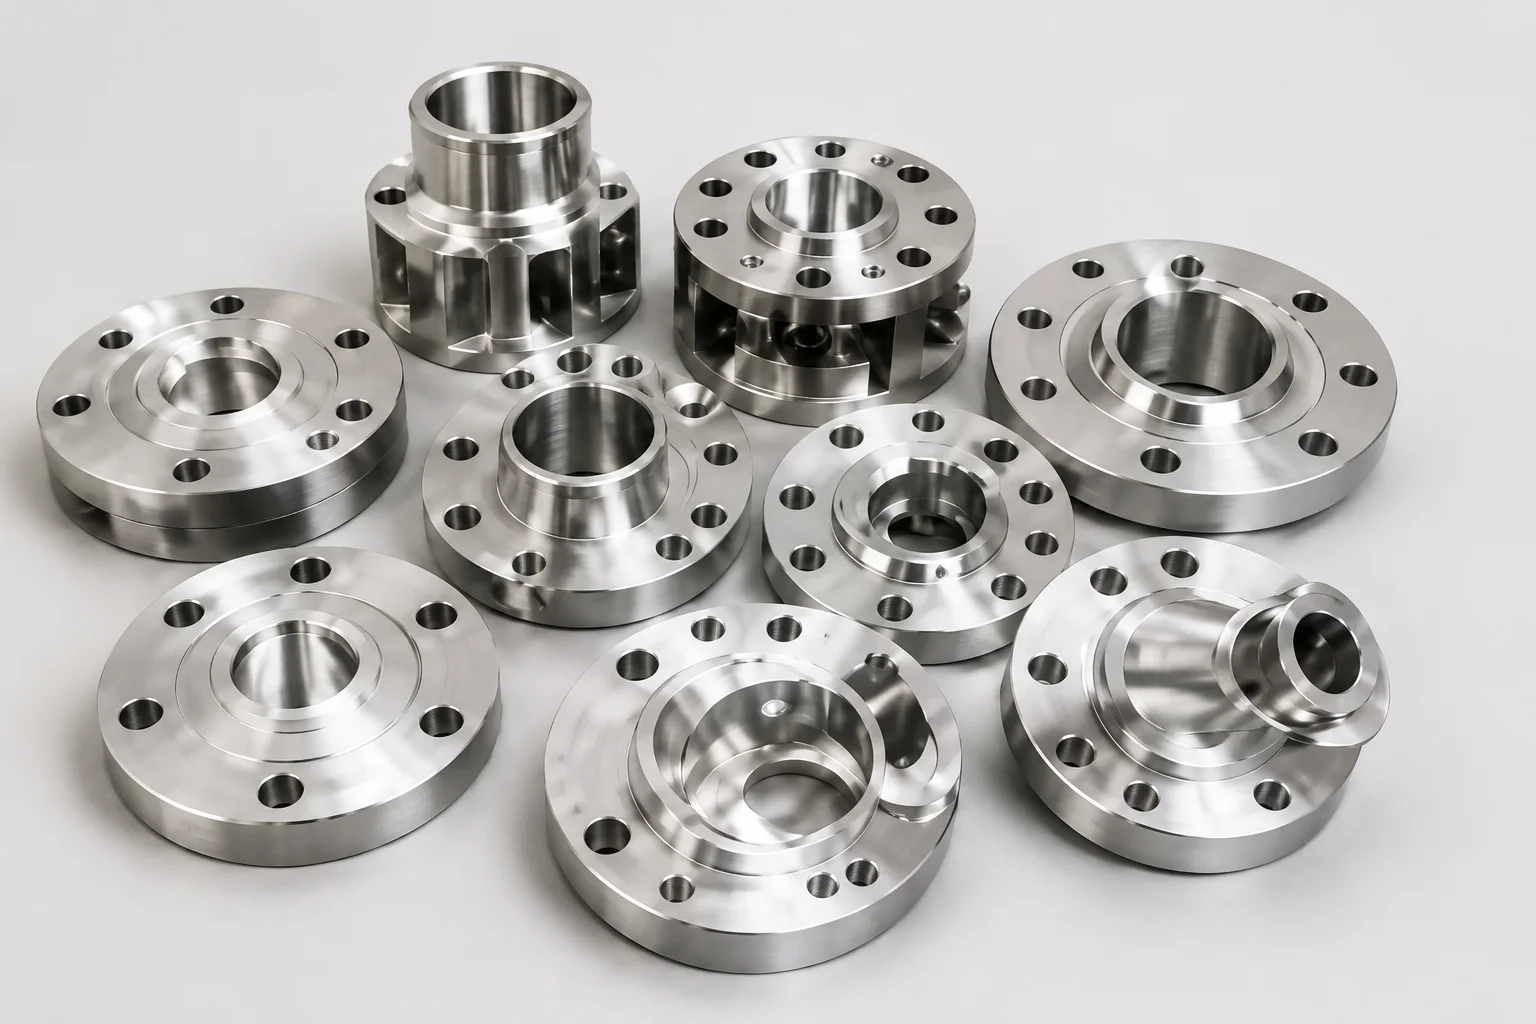
Beim Auftragschweißen wird eine korrosionsbeständige oder verschleißfeste Schicht auf ein kostengünstigeres Struktursubstrat aufgetragen. Bei Rohrleitungsanwendungen kann Schweißauftrag auf Flanschflächen und -bohrungen, Ventilkörper, Fittings, Düsen, Rohrinnenräume und Übergangsstücke aufgebracht werden. Bei der Auflage handelt es sich nicht einfach nur um eine kosmetische Edelstahlschicht. Es muss die angegebene Chemie, Festigkeit, Dicke, Oberflächenbeschaffenheit und Bindung zum Untergrund aufweisen.
In der Bestellung sollten die Substratqualität, die Overlay-Legierung, die minimale Enddicke, die abgedeckte Fläche, die Bearbeitungszugabe, Ferrit- oder chemische Grenzwerte, die Reihenfolge der Wärmebehandlung, die Prüfung und die Abnahmekriterien angegeben werden.
Warum es für Rohrkomponenten wichtig ist
Die erste Überzugsschicht wird durch das Substrat verdünnt, sodass sich die chemische Zusammensetzung der aufgetragenen Schicht erheblich von der des Zusatzdrahts oder -streifens unterscheiden kann. Möglicherweise sind mehrere Schichten oder eine Pufferschicht erforderlich, bevor die fertige Oberfläche die angegebene Legierungszusammensetzung erreicht. Wärmeeintrag und Perlenplatzierung wirken sich auch auf Rissbildung, Verformung, Ferrit und Eigenspannung aus.
Overlay kann Substratdefekte verbergen, wenn die Untersuchung nicht in den richtigen Phasen durchgeführt wird. Durch die Bearbeitung können zu viele Ablagerungen aus Ecken, Bohrungen, Dichtungsnuten oder Dichtflächen entfernt werden. Nachfolgendes PWHT kann Härte, Verdünnungszonen und Korrosionsverhalten verändern.
Bei Ventilen und Flanschen sind Maßtoleranzen nach dem Auftragen und Bearbeiten ebenso wichtig wie die einwandfreie Schweißnaht. Eine perfekt aussehende Ablagerung ist nicht akzeptabel, wenn Bohrung, Belag, Nut oder Sitzgeometrie falsch sind.
Methoden, Parameter oder Prozess
Ein Verkleidungsplan sollte den kompletten Ablauf von der Substratinspektion bis zur Endbearbeitung regeln.
| Bühne | Schlüsselparameter | Überprüfung |
|---|---|---|
| Untergrundvorbereitung | Materialidentität, Sauberkeit, Oberflächenbeschaffenheit | MTC, PMI, VT, MT/PT oder UT wie angegeben |
| Verfahrensqualifizierung | Prozess, Verbrauchsmaterial, Position, Wärmeeintrag, Schichten | Qualifizierter WPS/PQR und Mock-up, sofern erforderlich |
| Verdünnungskontrolle | Chemie der ersten Schicht und endgültige Oberflächenchemie | Schichtplan, chemische Analyse, PMI-Methode |
| Wärmekontrolle | Vorwärmen, Zwischendurchgang, Raupensequenz, PWHT | Temperaturprotokolle und genehmigte Reihenfolge |
| Einzahlungsgeometrie | Abdeckung, Mindestdicke, Überlappung, Kanten | Kartierung und Dickenmessung |
| Bearbeitung | Fertige Bohrung, Planfläche, Nut, Sitz, Übergang | Maßbericht und Oberflächenprüfung |
| Prüfung | Risse, mangelnde Verbindung, Porosität, Verbindungsfehler | PT-, UT-, Chemie-, Ferrit-, Härte- oder Korrosionstests |
Checkliste für Lieferanten und Inspektionen
- Bestätigen Sie vor der Verfahrensqualifizierung die Bezeichnungen der Substrat- und Overlay-Legierung.
- Definieren Sie die Mindestdicke der fertigen Auflage und nicht nur die Dicke der aufgetragenen Schicht.
- Kartieren Sie Bereiche, die überlagert werden müssen, einschließlich Übergängen und Bearbeitungszugaben.
- Kontrollieren Sie die Lagerung des Zusatzwerkstoffes, die Chargenidentität, die Abschirmung und das Schutzgas.
- Überwachen Sie die Verdünnung, den Wärmeeintrag, die Zwischendurchgangstemperatur und die Perlenfolge.
- Führen Sie die erforderliche Untergrundprüfung durch, bevor die Auflage die Oberfläche verdeckt.
- Definieren Sie eine Inspektion nach jeder Ebene, wenn das Projekt eine stufenweise Abnahme erfordert.
- Überprüfen Sie die endgültige Chemie oder den PMI der fertigen Oberfläche mit einer zugelassenen Methode.
- Überprüfen Sie bearbeitete Dichtflächen, Bohrungen, Ecken und Übergangskanten auf Unterdicke.
- Halten Sie WPS-, Schweißer-, Verbrauchsmaterial-, Untersuchungs-, Wärmebehandlungs- und Bearbeitungsaufzeichnungen rückverfolgbar.
Anwendung auf Rohrverbindungen, Ventile und Flansche
Eine Flanschauflage kann eine benetzte Bohrung und einen Dichtungssitzbereich schützen und gleichzeitig ein Gehäuse aus Kohlenstoffstahl erhalten. Ventilkörper können in Sitzen, Hohlräumen und Endanschlüssen eine Auflage erhalten. Rohre und Formstücke können innen überlagert werden, wenn eine Konstruktion aus Volllegierung unwirtschaftlich ist.
Überlappungsübergänge an Schweißnahten erfordern besondere Aufmerksamkeit, da beim Feldschweißen die korrosionsbeständige Schicht wieder aufschmelzen oder verdünnt werden kann. In der Verbindungskonstruktion sollte angegeben werden, ob die Feldschweißung am Untergrund, an der Auflage oder an einem qualifizierten Übergang erfolgt. Jedes endgültige PWHT muss sowohl mit dem Substrat als auch mit der Auflage kompatibel sein.
FAQ
Ist Schweißauftrag dasselbe wie plattiertes Blech?
Nein. Der Schweißauftrag wird durch Schweißen aufgebracht. Plattierte Bleche oder plattierte Rohre können durch andere Klebeverfahren hergestellt werden. Ihre Schnittstellen und Prüfmethoden unterscheiden sich.
Warum werden mehrere Overlay-Ebenen verwendet?
Die erste Schicht wird durch den Untergrund verdünnt. Durch zusätzliche Schichten kann die spezifizierte endgültige Oberflächenchemie und -dicke erreicht werden.
Kann PMI die Overlay-Qualität bestätigen?
PMI kann die Überprüfung von Legierungen unterstützen, bewertet jedoch möglicherweise nicht alle Elemente, die Verdünnungstiefe, die Bindung, Risse oder die Mindestdicke.
Sollte ein Overlay vor oder nach PWHT aufgetragen werden?
Die Reihenfolge hängt vom Substrat, der Overlay-Legierung, der Verfahrensqualifikation, dem Code und den Projektanforderungen ab. Es muss vor der Produktion vereinbart werden.
Was ist der häufigste Beschaffungsfehler?
Angabe nur eines Legierungsnamens ohne endgültige Dicke, Abdeckungskarte, Verdünnungskontrollen, Bearbeitung und Abnahmetests.
Nächste Schritte
Erstellen Sie eine Overlay-Zeichnung und einen Inspektionsplan mit den Anforderungen an Substrat, Legierung, fertige Dicke, abgedeckte Fläche, Schichtfolge, PWHT, Bearbeitung, Chemie, Ferrit, Härte und NDE-Anforderungen.
Fordern Sie ein Angebot an


