
Ringkasan
Pengelasan cladding menempatkan lapisan tahan korosi atau tahan aus ke substrat struktural berbiaya lebih rendah. Dalam aplikasi perpipaan, pelapisan las dapat diterapkan pada permukaan dan lubang flensa, badan katup, fitting, nozel, interior pipa, dan bagian transisi. Lapisan luarnya bukan sekadar lapisan kosmetik tahan karat. Itu harus mencapai kimia, kesehatan, ketebalan, kondisi permukaan, dan ikatan yang ditentukan dengan substrat.
Pesanan pembelian harus menyatakan tingkat substrat, paduan lapisan luar, ketebalan akhir minimum, area yang tertutup, tunjangan pemesinan, batas ferit atau kimia, urutan perlakuan panas, pemeriksaan, dan kriteria penerimaan.
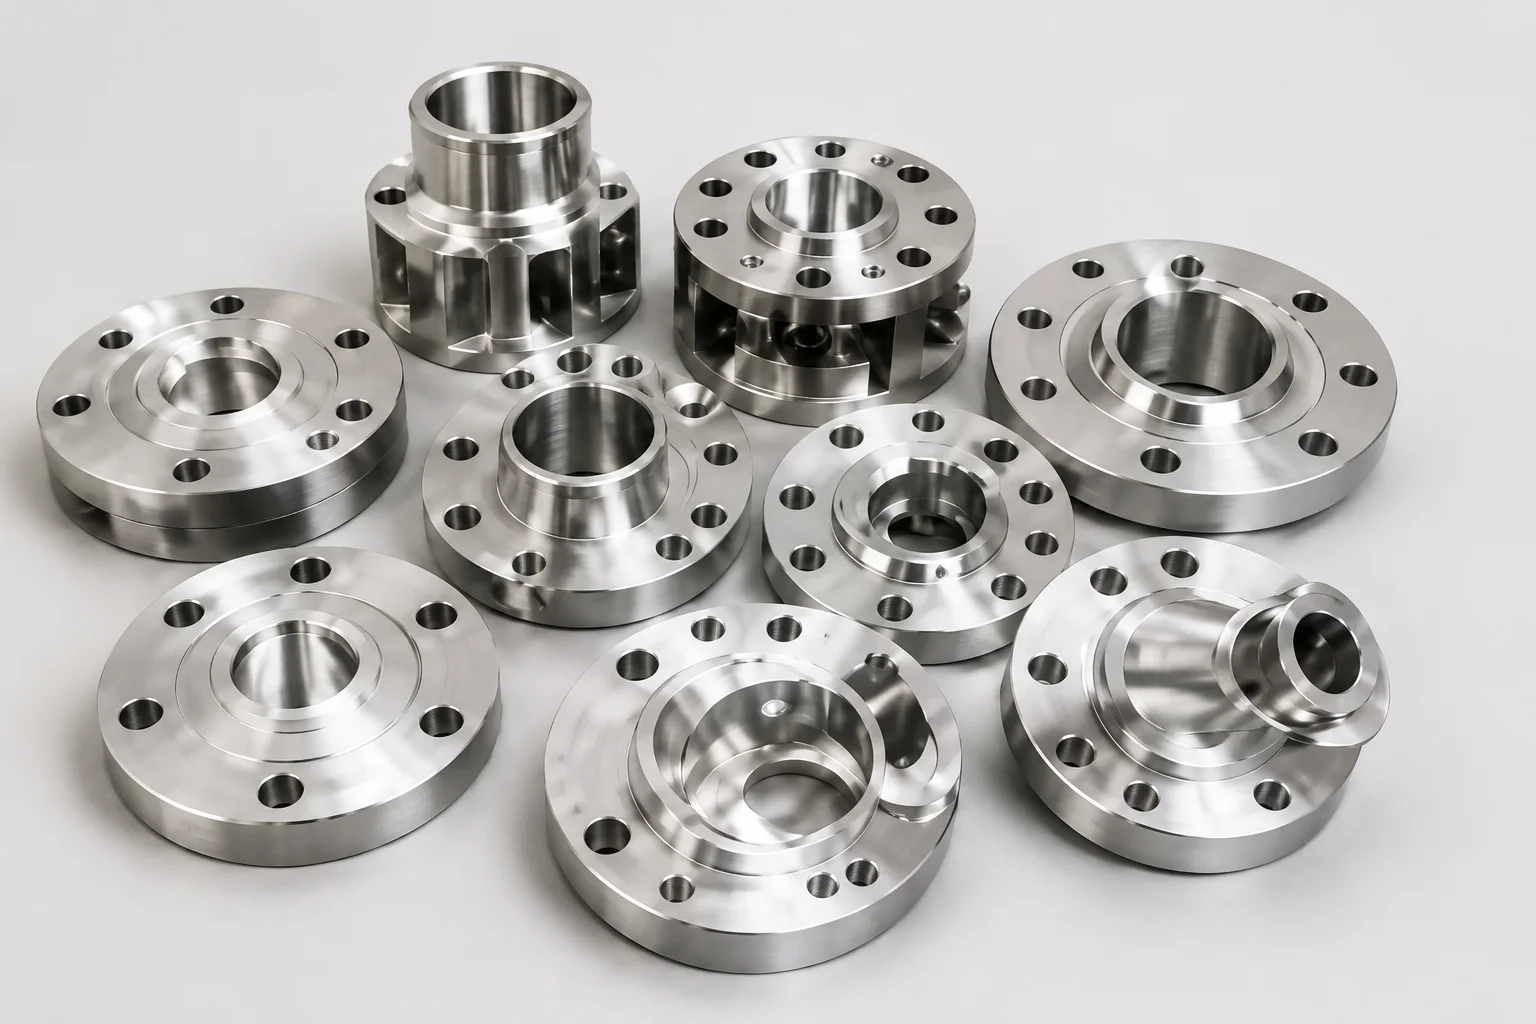
Mengapa Penting untuk Komponen Pipa
Lapisan pelapis pertama diencerkan dengan substrat, sehingga bahan kimia yang diendapkannya dapat berbeda secara signifikan dari kawat atau strip pengisi. Beberapa lapisan atau lapisan penyangga mungkin diperlukan sebelum permukaan akhir mencapai komposisi paduan yang ditentukan. Masukan panas dan penempatan manik juga mempengaruhi retak, distorsi, ferit, dan tegangan sisa.
Overlay dapat menyembunyikan cacat media jika pemeriksaan tidak dilakukan pada tahapan yang benar. Pemesinan dapat menghilangkan terlalu banyak endapan dari sudut, lubang, alur paking, atau permukaan perapat. PWHT selanjutnya dapat mengubah kekerasan, zona pengenceran, dan perilaku korosi.
Untuk katup dan flensa, toleransi dimensi setelah pelapisan dan pemesinan sama pentingnya dengan kesehatan las. Deposit yang tampak sempurna tidak dapat diterima jika lubang, permukaan, alur, atau geometri dudukan salah.
Metode, Parameter, atau Proses
Rencana kelongsong harus mengontrol urutan lengkap mulai dari pemeriksaan media hingga pemesinan akhir.
| Panggung | Parameter kunci | Verifikasi |
|---|---|---|
| Persiapan substrat | Identitas material, kebersihan, kondisi permukaan | MTC, PMI, VT, MT/PT atau UT sebagaimana ditentukan |
| Kualifikasi prosedur | Proses, bahan habis pakai, posisi, masukan panas, lapisan | WPS/PQR dan mock-up yang memenuhi syarat jika diperlukan |
| Kontrol pengenceran | Kimia lapisan pertama dan kimia permukaan akhir | Rencana lapisan, analisis kimia, metode PMI |
| Kontrol termal | Pemanasan awal, interpass, urutan manik, PWHT | Log suhu dan urutan yang disetujui |
| Geometri setoran | Cakupan, ketebalan minimum, tumpang tindih, tepi | Pemetaan dan pengukuran ketebalan |
| permesinan | Lubang selesai, menghadap, alur, dudukan, transisi | Laporan dimensi dan pemeriksaan permukaan akhir |
| Penyelidikan | Retak, kurang fusi, porositas, cacat ikatan | Uji PT, UT, kimia, ferit, kekerasan, atau korosi |
Daftar Periksa Pemasok dan Inspeksi
- Konfirmasikan penunjukan substrat dan paduan pelapis sebelum kualifikasi prosedur.
- Tentukan ketebalan lapisan akhir minimum, bukan hanya ketebalan yang diendapkan.
- Memetakan area yang memerlukan overlay, termasuk transisi dan tunjangan pemesinan.
- Kontrol penyimpanan logam pengisi, identitas batch, pelindung, dan gas pendukung.
- Pantau pengenceran, masukan panas, suhu interpass, dan urutan manik.
- Lakukan pemeriksaan media yang diperlukan sebelum pelapis menutupi permukaan.
- Tentukan inspeksi setelah setiap lapisan ketika proyek memerlukan penerimaan bertahap.
- Periksa kimia akhir atau PMI pada permukaan akhir menggunakan metode yang disetujui.
- Periksa permukaan penyegelan mesin, lubang, sudut, dan tepi transisi untuk mengetahui adanya ketebalan di bawah.
- Jaga agar catatan WPS, tukang las, bahan habis pakai, pemeriksaan, perlakuan panas, dan pemesinan tetap dapat dilacak.
Aplikasi untuk Kelengkapan Pipa, Katup, dan Flensa
Lapisan luar flensa dapat melindungi area duduk lubang dan paking yang dibasahi sekaligus mempertahankan bodi baja karbon. Badan katup mungkin menerima lapisan tambahan pada dudukan, rongga, dan sambungan ujung. Pipa dan perlengkapannya dapat dilapisi secara internal ketika konstruksi paduan padat tidak ekonomis.
Transisi overlay pada ujung las memerlukan perhatian khusus karena pengelasan lapangan dapat melelehkan kembali atau mengencerkan lapisan tahan korosi. Desain sambungan harus menyatakan apakah pengelasan lapangan dilakukan pada substrat, lapisan luar, atau transisi yang memenuhi syarat. Setiap PWHT akhir harus kompatibel dengan media dan overlay.
Pertanyaan Umum
Apakah lapisan las sama dengan pelat berlapis?
Tidak. Lapisan las diendapkan dengan pengelasan. Pelat berlapis atau pipa berlapis dapat diproduksi dengan proses pengikatan lainnya. Antarmuka dan metode pemeriksaannya berbeda.
Mengapa beberapa lapisan overlay digunakan?
Lapisan pertama diencerkan dengan substrat. Lapisan tambahan dapat mencapai kimia dan ketebalan permukaan akhir yang ditentukan.
Bisakah PMI mengkonfirmasi kualitas overlay?
PMI dapat mendukung verifikasi paduan, namun mungkin tidak mengevaluasi semua elemen, kedalaman pengenceran, ikatan, retakan, atau ketebalan minimum.
Apakah overlay harus dilakukan sebelum atau sesudah PWHT?
Urutannya bergantung pada substrat, paduan lapisan atas, kualifikasi prosedur, kode, dan persyaratan proyek. Itu harus disepakati sebelum produksi.
Apa kesalahan pengadaan yang paling umum?
Hanya menentukan nama paduan tanpa ketebalan akhir, peta cakupan, kontrol pengenceran, pemesinan, dan uji penerimaan.
Langkah Selanjutnya
Menerbitkan gambar overlay dan rencana inspeksi dengan persyaratan substrat, paduan, ketebalan akhir, area tertutup, urutan lapisan, PWHT, permesinan, kimia, ferit, kekerasan, dan NDE.
Permintaan Penawaran


