
ภาพรวม
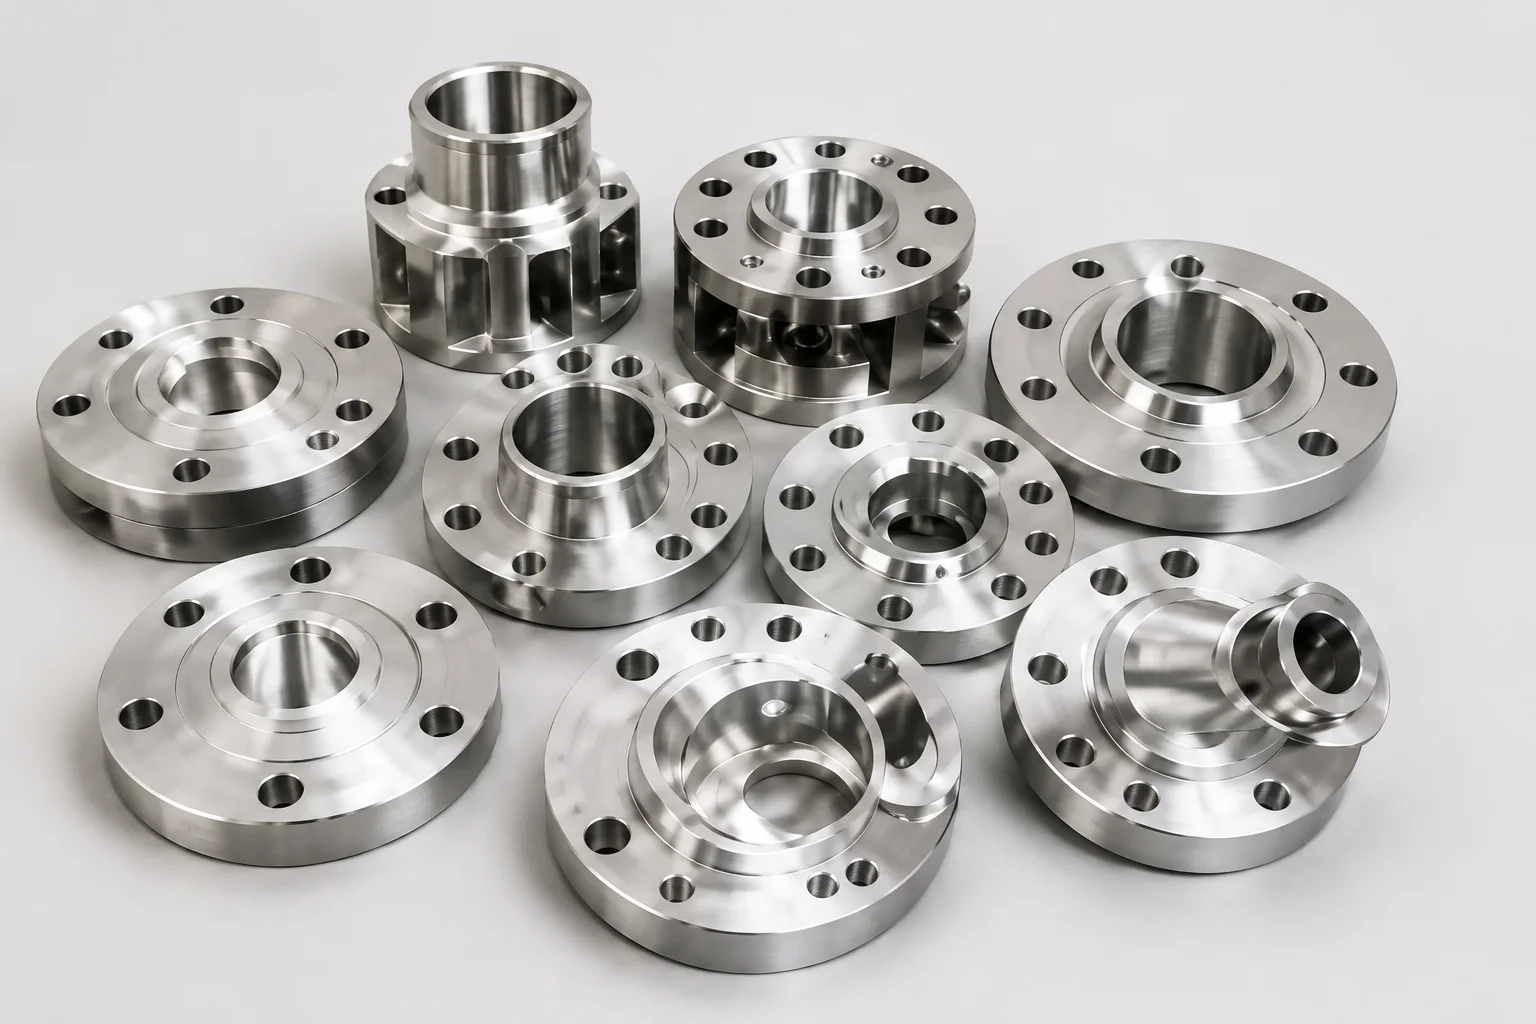
การเชื่อมแบบหุ้มจะฝากชั้นที่ทนต่อการกัดกร่อนหรือการสึกหรอไว้บนพื้นผิวโครงสร้างที่มีราคาต่ำกว่า ในการใช้งานท่อ อาจใช้การเชื่อมซ้อนกับหน้าแปลนและรู ตัววาล์ว ข้อต่อ หัวฉีด ภายในท่อ และชิ้นส่วนเปลี่ยนผ่าน โอเวอร์เลย์ไม่ได้เป็นเพียงชั้นสเตนเลสเพื่อความสวยงามเท่านั้น ต้องมีคุณสมบัติทางเคมี ความสมบูรณ์ ความหนา สภาพพื้นผิว และการยึดเกาะกับซับสเตรตที่ระบุ
ใบสั่งซื้อควรระบุเกรดของวัสดุพิมพ์ โอเวอร์เลย์อัลลอย ความหนาขั้นต่ำสุด พื้นที่ปิด ค่าเผื่อการตัดเฉือน ขีดจำกัดเฟอร์ไรต์หรือเคมี ลำดับการให้ความร้อน การตรวจสอบ และเกณฑ์การยอมรับ
เหตุใดจึงมีความสำคัญสำหรับส่วนประกอบท่อ
ชั้นที่ซ้อนทับชั้นแรกจะถูกเจือจางโดยซับสเตรต ดังนั้นเคมีที่สะสมอยู่จึงอาจแตกต่างอย่างมากจากลวดหรือแถบตัวเติม อาจจำเป็นต้องใช้หลายชั้นหรือชั้นบัฟเฟอร์ก่อนที่พื้นผิวที่เสร็จแล้วจะถึงองค์ประกอบของโลหะผสมที่ระบุ การป้อนความร้อนและการวางลูกปัดยังส่งผลต่อการแตกร้าว การบิดเบี้ยว เฟอร์ไรต์ และความเค้นตกค้างอีกด้วย
การซ้อนทับสามารถซ่อนข้อบกพร่องของวัสดุพิมพ์ได้หากไม่ได้ทำการตรวจสอบในขั้นตอนที่ถูกต้อง การตัดเฉือนอาจขจัดคราบสกปรกออกจากมุม รู ร่องปะเก็น หรือพื้นผิวซีลมากเกินไป PWHT ภายหลังสามารถเปลี่ยนความแข็ง พื้นที่เจือจาง และพฤติกรรมการกัดกร่อนได้
สำหรับวาล์วและหน้าแปลน ความคลาดเคลื่อนของมิติหลังจากการโอเวอร์เลย์และการตัดเฉือนมีความสำคัญพอๆ กับความแข็งแรงของการเชื่อม คราบสะสมที่ดูสมบูรณ์แบบเป็นสิ่งที่ยอมรับไม่ได้หากรูปทรงของรูเจาะ ผิวด้าน ร่อง หรือรูปทรงของเบาะนั่งไม่ถูกต้อง
วิธีการ พารามิเตอร์ หรือกระบวนการ
แผนการหุ้มควรควบคุมลำดับทั้งหมดตั้งแต่การตรวจสอบพื้นผิวจนถึงการตัดเฉือนขั้นสุดท้าย
| เวที | พารามิเตอร์ที่สำคัญ | การยืนยัน |
|---|---|---|
| การเตรียมพื้นผิว | เอกลักษณ์ของวัสดุ ความสะอาด สภาพพื้นผิว | MTC, PMI, VT, MT/PT หรือ UT ตามที่กำหนด |
| คุณสมบัติขั้นตอน | กระบวนการ วัสดุสิ้นเปลือง ตำแหน่ง การป้อนความร้อน ชั้น | WPS/PQR ที่ผ่านการรับรองและการจำลองเมื่อจำเป็น |
| การควบคุมการเจือจาง | เคมีชั้นหนึ่งและเคมีพื้นผิวขั้นสุดท้าย | แผนผังชั้น การวิเคราะห์ทางเคมี วิธี PMI |
| การควบคุมความร้อน | อุ่นเครื่อง, อินเตอร์พาส, ลำดับเม็ดบีด, PWHT | บันทึกอุณหภูมิและลำดับที่ได้รับอนุมัติ |
| เรขาคณิตของเงินฝาก | การปกปิด ความหนาขั้นต่ำ การทับซ้อน ขอบ | การทำแผนที่และการวัดความหนา |
| เครื่องจักรกล | เจาะเสร็จ หันหน้า ร่อง บ่า ทรานซิชั่น | รายงานมิติและการตรวจสอบพื้นผิวสำเร็จ |
| การตรวจสอบ | รอยแตก ขาดฟิวชัน ความพรุน ข้อบกพร่องในการยึดเกาะ | การทดสอบ PT, UT, เคมี, เฟอร์ไรต์, ความแข็ง หรือการกัดกร่อน |
รายการตรวจสอบซัพพลายเออร์และการตรวจสอบ
- ยืนยันการกำหนดวัสดุพิมพ์และโลหะผสมซ้อนทับก่อนผ่านการรับรองขั้นตอน
- กำหนดความหนาซ้อนทับที่เสร็จสมบูรณ์ขั้นต่ำ แทนที่จะกำหนดเฉพาะความหนาที่สะสมเท่านั้น
- แผนที่พื้นที่ที่ต้องการการซ้อนทับ รวมถึงการเปลี่ยนและค่าเผื่อการตัดเฉือน
- ควบคุมการจัดเก็บโลหะเติม การระบุแบทช์ ระบบป้องกัน และก๊าซสำรอง
- ตรวจสอบการเจือจาง ข้อมูลความร้อน อุณหภูมิระหว่างทาง และลำดับเม็ดบีด
- ทำการตรวจสอบวัสดุพิมพ์ที่จำเป็นก่อนการซ้อนทับจะซ่อนพื้นผิว
- กำหนดการตรวจสอบหลังจากแต่ละชั้นเมื่อโครงการต้องมีการยอมรับตามขั้นตอน
- ตรวจสอบเคมีขั้นสุดท้ายหรือ PMI ที่พื้นผิวสำเร็จรูปโดยใช้วิธีการที่ได้รับอนุมัติ
- ตรวจสอบพื้นผิวการซีล รู มุม และขอบการเปลี่ยนผ่านเครื่องจักรเพื่อดูว่ามีความหนาน้อยเกินไปหรือไม่
- เก็บบันทึก WPS ช่างเชื่อม วัสดุสิ้นเปลือง การตรวจสอบ การรักษาความร้อน และการตัดเฉือนที่สามารถตรวจสอบย้อนกลับได้
การใช้งานกับข้อต่อท่อ วาล์ว และหน้าแปลน
ส่วนหุ้มหน้าแปลนสามารถปกป้องบริเวณที่นั่งของรูเจาะและปะเก็นที่เปียกได้ ในขณะที่ยังคงโครงเหล็กคาร์บอนเอาไว้ ตัววาล์วอาจได้รับการซ้อนทับในบ่า โพรง และจุดต่อปลาย ท่อและข้อต่อสามารถซ้อนทับภายในได้เมื่อโครงสร้างโลหะผสมแข็งไม่ประหยัด
การเปลี่ยนการซ้อนทับที่ปลายเชื่อมต้องได้รับการดูแลเป็นพิเศษ เนื่องจากการเชื่อมภาคสนามสามารถละลายหรือเจือจางชั้นที่ต้านทานการกัดกร่อนได้ การออกแบบข้อต่อควรระบุว่ามีการเชื่อมสนามกับซับสเตรต การโอเวอร์เลย์ หรือการเปลี่ยนผ่านคุณสมบัติหรือไม่ PWHT สุดท้ายใดๆ จะต้องเข้ากันได้กับทั้งวัสดุพิมพ์และโอเวอร์เลย์
คำถามที่พบบ่อย
การเชื่อมซ้อนทับเหมือนกับแผ่นหุ้มหรือไม่?
ไม่ การเชื่อมซ้อนทับเกิดจากการเชื่อม แผ่นหุ้มหรือท่อหุ้มสามารถผลิตได้โดยกระบวนการเชื่อมอื่น ๆ อินเทอร์เฟซและวิธีการตรวจสอบแตกต่างกัน
เหตุใดจึงใช้โอเวอร์เลย์หลายชั้น
ชั้นแรกถูกเจือจางด้วยสารตั้งต้น ชั้นเพิ่มเติมสามารถบรรลุคุณสมบัติทางเคมีและความหนาของพื้นผิวขั้นสุดท้ายตามที่ระบุ
PMI สามารถยืนยันคุณภาพการซ้อนทับได้หรือไม่
PMI สามารถรองรับการตรวจสอบโลหะผสมได้ แต่อาจไม่สามารถประเมินองค์ประกอบ ความลึกของการเจือจาง การยึดเกาะ รอยแตกร้าว หรือความหนาขั้นต่ำทั้งหมดได้
ควรใช้การซ้อนทับก่อนหรือหลัง PWHT?
ลำดับจะขึ้นอยู่กับซับสเตรต โอเวอร์เลย์อัลลอยด์ คุณสมบัติของขั้นตอน รหัส และข้อกำหนดของโครงการ จะต้องตกลงกันก่อนการผลิต
ข้อผิดพลาดในการจัดซื้อจัดจ้างที่พบบ่อยที่สุดคืออะไร?
การระบุเฉพาะชื่อโลหะผสมที่ไม่มีความหนาเสร็จแล้ว แผนที่ครอบคลุม การควบคุมการเจือจาง การตัดเฉือน และการทดสอบการยอมรับ
ขั้นตอนต่อไป
ออกวาดแบบซ้อนทับและแผนการตรวจสอบพร้อมทั้งซับสเตรต โลหะผสม ความหนาสำเร็จรูป พื้นที่ครอบคลุม ลำดับชั้น PWHT การตัดเฉือน เคมี เฟอร์ไรต์ ความแข็ง และข้อกำหนด NDE
ขอใบเสนอราคา


